AIRHMI · 27.09.2026
Bir makinede PLC kararları verir, HMI ekran ise operatöre durumu gösterir ve komutları PLC’ye iletir. İkisinin sağlıklı haberleşmesi; doğru arabirim seçimine, adreslerin düzgün eşlenmesine ve güncelleme hızının doğru ayarlanmasına bağlıdır.
Bağlantı seçenekleri
- RS485 / Modbus RTU: en yaygın yöntem. HMI genellikle ana cihaz (master) olur, PLC’deki register’ları okur ve yazar.
- Ethernet (ör. Modbus TCP): daha yüksek hız ve birden fazla cihazla aynı ağda çalışma imkânı.
- TTL (UART): ekran ile bir kontrol kartı veya mikrodenetleyici arasında, kısa mesafede doğrudan bağlantı.
- CANBus: araç ve makine ağlarında, gürültüye dayanıklı haberleşme.
Register eşleme (tag listesi)
Ekrandaki her gösterge ve buton, PLC’deki bir adrese bağlanır. Devreye almadan önce bir tablo hazırlamak işi çok kolaylaştırır:
- Değişkenin adı (ör. Tank seviyesi)
- PLC adresi ve veri tipi (bit, 16 bit tamsayı, ondalık)
- Okuma mı, yazma mı, yoksa ikisi birden mi
- Ölçek ve birim (ör. 0–1000 → 0–100.0 %)
Ondalıklı değerlerde PLC’de ölçekli tamsayı kullanmak (ör. 25.3 °C yerine 253) ekran tarafındaki dönüşümü basitleştirir.
Güncelleme hızı ve performans
Ekranın PLC’yi ne sıklıkla sorguladığı, hattaki cihaz sayısı ve okunan register miktarı yanıt süresini belirler. Yalnızca o anda ekranda görünen değerleri okumak, ardışık adresleri tek sorguda toplamak ve kritik olmayan değerleri daha seyrek güncellemek hattı rahatlatır.
Tek cihazda PLC ve HMI
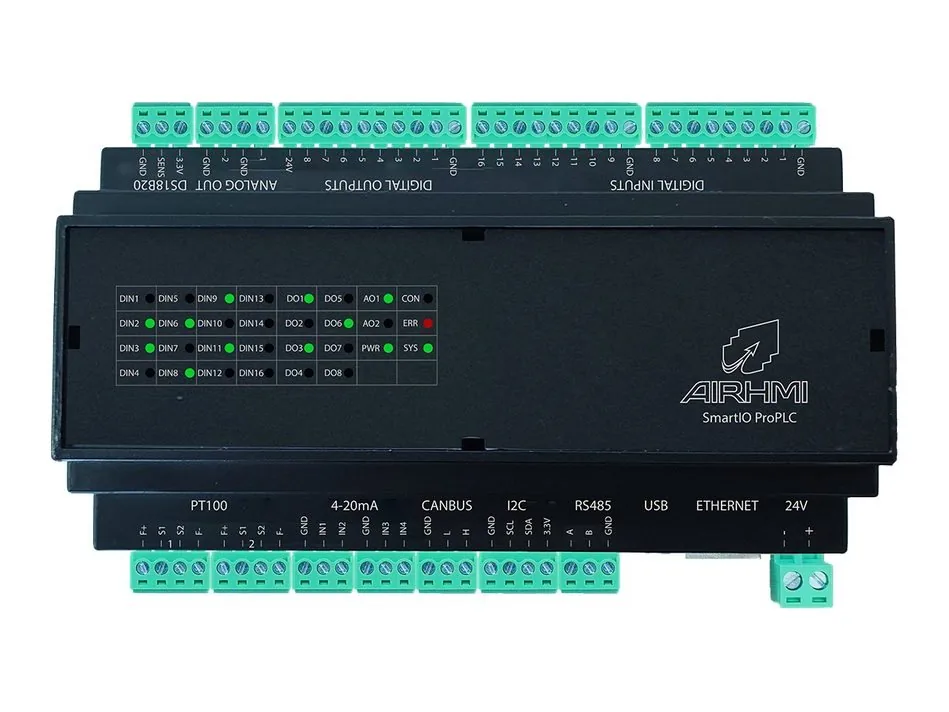
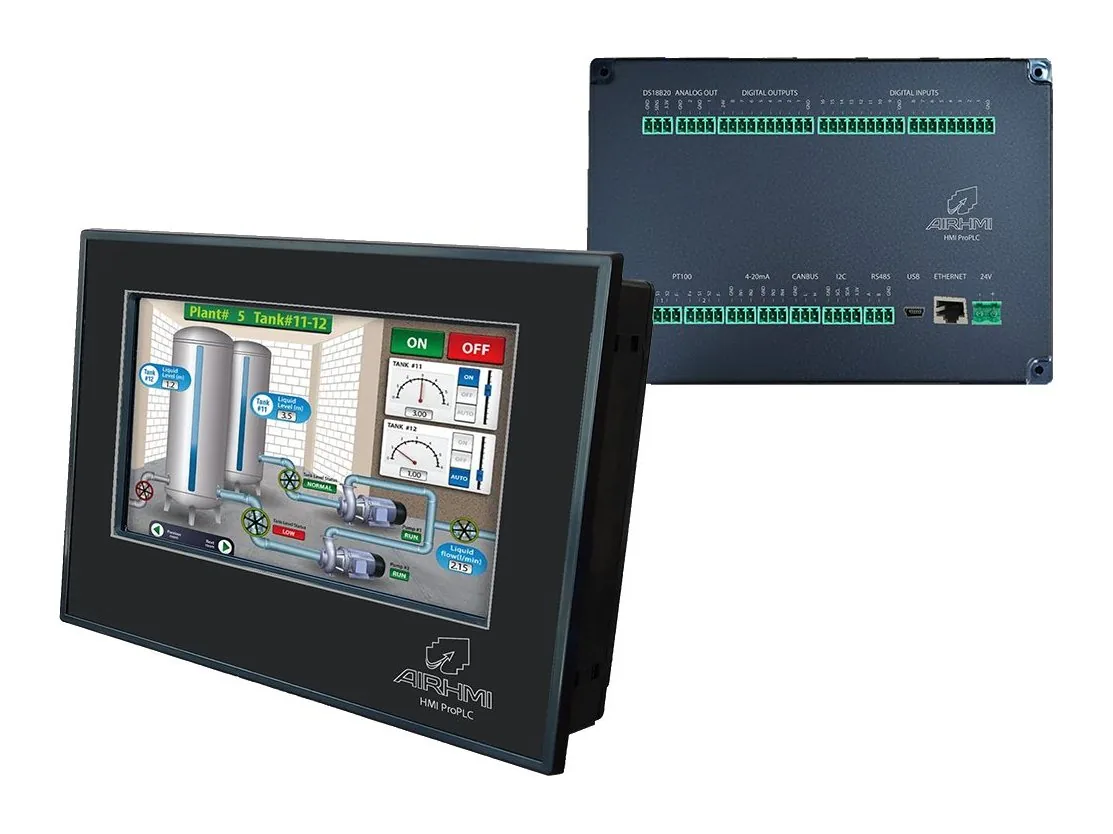
Küçük ve orta ölçekli makinelerde PLC ile HMI’ı ayrı ayrı almak yerine ikisini tek gövdede birleştirmek kablolamayı ve maliyeti azaltır. HMI ProPLC, dokunmatik ekran ile Ladder / FBD / ST ile programlanan PLC’yi tek cihazda sunar; RS485 ve CANBus haberleşmesi bulunur.
Devreye alma kontrol listesi
- Haberleşme ayarları (adres, baudrate, parite) iki tarafta aynı mı?
- Tag listesi adresleri PLC programıyla eşleşiyor mu?
- Yazma yetkisi gereken değerler sınırlandırıldı mı (ör. ayar üst/alt limitleri)?
- Haberleşme kesildiğinde ekranda uyarı gösteriliyor mu?